Kolor opakowania, elementu wyposażenia samochodu czy obudowy urządzenia rzadko jest dziełem przypadku. W produkcji z tworzyw sztucznych barwa pełni funkcję estetyczną, ale może również odpowiadać za identyfikację marki, odróżnianie wariantów produktu albo czytelne oznaczanie poszczególnych elementów. Sam wybór numeru z palety Pantone czy RAL nie oznacza jednak, że gotowy detal automatycznie uzyska dokładnie taki wygląd. Między projektem a seryjną produkcją znajduje się kilka istotnych etapów technologicznych.
Czy tworzywo można zabarwić na dowolny kolor?
W praktyce możliwości są bardzo szerokie. Tworzywa mogą przyjmować barwy intensywne, pastelowe, transparentne i kryjące, a także efekty metaliczne, perłowe czy fluorescencyjne. Ostateczny rezultat zależy jednak nie tylko od zastosowanego pigmentu.
Znaczenie mają między innymi:
-
rodzaj przetwarzanego polimeru,
-
naturalna barwa surowca bazowego,
-
grubość ścianki gotowego elementu,
-
stopień połysku lub matowości powierzchni,
-
temperatura i metoda przetwórstwa,
-
wymagania dotyczące trwałości koloru i warunków użytkowania.
Dlatego określenie „ten sam kolor” bywa w przemyśle bardziej złożone, niż mogłoby się wydawać. Ta sama receptura zastosowana w różnych tworzywach albo na powierzchniach o odmiennej fakturze może dawać wizualnie nieco inny efekt.
Pantone, RAL czy próbka? Od czego zaczyna się dobór koloru?
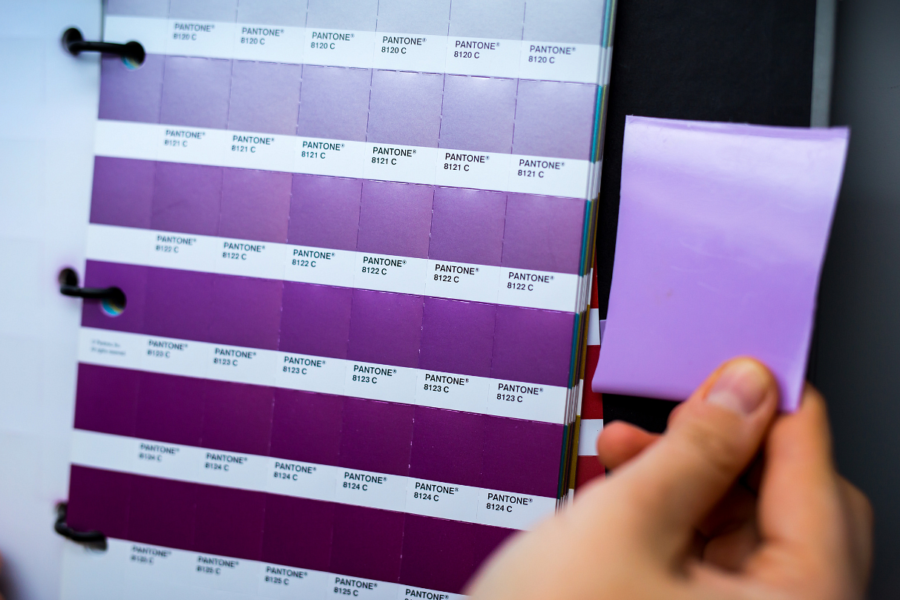
Punktem wyjścia może być numer z popularnego wzornika, gotowy detal dostarczony jako próbka albo indywidualnie przygotowany wzorzec. W zastosowaniach przemysłowych należy jednak przełożyć wskazany kolor na konkretną recepturę dostosowaną do tworzywa i procesu produkcyjnego.
Paleta Pantone jest często wykorzystywana w projektowaniu i komunikacji wizualnej, natomiast system RAL znajduje szerokie zastosowanie w przemyśle. Producent może też oczekiwać odwzorowania koloru już istniejącego produktu. W każdym przypadku zadanie nie sprowadza się wyłącznie do znalezienia „podobnego pigmentu”. Liczy się uzyskanie określonego efektu po przetworzeniu oraz możliwość jego powtarzania w kolejnych partiach.
Z tego powodu przed uruchomieniem dużej serii wykonuje się próbki, porównuje je ze wzorcem i – jeśli jest taka potrzeba – koryguje recepturę.
Jak kolor trafia do tworzywa?
Jednym z rozwiązań powszechnie wykorzystywanych w przetwórstwie jest masterbatch, czyli skoncentrowany preparat barwiący lub funkcyjny dodawany do tworzywa bazowego w określonej proporcji. Najczęściej ma postać granulatu, dzięki czemu można go precyzyjnie dozować i równomiernie rozprowadzać podczas przetwarzania materiału.
Dobrze dobrany koncentrat powinien uwzględniać nie tylko oczekiwany odcień, lecz także rodzaj polimeru oraz warunki, w których powstaje gotowy wyrób. Ma to znaczenie m.in. podczas wtrysku, wytłaczania, rozdmuchu czy termoformowania.
Powtarzalność koloru jest równie ważna jak jego pierwsze poprawne odwzorowanie. Jeżeli dany produkt powstaje przez wiele miesięcy lub lat, jego kolejne partie powinny zachowywać spójny wygląd. W praktyce przemysłowej liczą się więc stabilna receptura, kontrola stosowanych surowców i właściwie prowadzone parametry procesu.
Dlaczego próbka i gotowy produkt mogą wyglądać inaczej?
Kolor zawsze jest odbierany w określonych warunkach. Światło dzienne, oświetlenie LED czy lampy wykorzystywane w hali produkcyjnej mogą wpływać na to, jak postrzegamy konkretny odcień.
Różnice mogą wynikać również z faktury powierzchni. Element o wysokim połysku może wydawać się bardziej nasycony niż powierzchnia matowa, mimo zastosowania tej samej receptury.
Istotna jest także grubość wyrobu. W przypadku tworzyw częściowo transparentnych lub barw o mniejszej sile krycia nawet zmiana grubości ścianki może wpłynąć na odbiór koloru. Dlatego ocenę warto przeprowadzać na próbce możliwie zbliżonej do docelowego produktu, zamiast opierać decyzję wyłącznie na obrazie wyświetlanym na monitorze czy papierowym wydruku.
Masterbatche nie służą wyłącznie do nadawania koloru
Chociaż koncentraty kojarzą się przede wszystkim z barwieniem, ich zastosowanie może być szersze. W przetwórstwie wykorzystuje się również dodatki, których zadaniem jest wpływanie na określone właściwości tworzywa albo przebieg samego procesu produkcyjnego.
Dostępne są również rozwiązania łączące efekt kolorystyczny z odpowiednio dobranymi dodatkami funkcjonalnymi. Z punktu widzenia producenta może to uprościć przygotowanie receptury i ograniczyć liczbę składników, które trzeba dozować oddzielnie.
Nie oznacza to jednak, że jeden rodzaj koncentratu będzie odpowiedni do każdego zastosowania. Recepturę należy dobrać do polimeru, technologii przetwórstwa i wymagań stawianych gotowemu wyrobowi.
Od wzornika do seryjnego wyrobu – jak wygląda proces?
W uproszczeniu przygotowanie koloru dla produktu z tworzywa można podzielić na kilka etapów:
-
określenie wzorca i oczekiwanego efektu wizualnego,
-
wskazanie rodzaju tworzywa oraz technologii przetwórstwa,
-
przygotowanie odpowiedniej receptury koncentratu,
-
wykonanie prób i ocenę uzyskanego koloru,
-
wprowadzenie ewentualnych korekt,
-
zatwierdzenie rozwiązania i rozpoczęcie produkcji seryjnej.
Im wcześniej uwzględni się rzeczywiste warunki produkcji, tym mniejsze jest ryzyko, że kolor zaakceptowany na etapie projektu będzie wyglądał inaczej na finalnym detalu. Ma to szczególne znaczenie w produktach, w których barwa jest jednym z elementów identyfikacji wizualnej marki.
Czy każdy kolor jest więc możliwy?
Możliwości współczesnego barwienia tworzyw są bardzo szerokie, ale kolor należy rozpatrywać razem z materiałem, konstrukcją produktu i technologią jego wykonania. Sam numer Pantone lub RAL jest dobrym punktem odniesienia, jednak nie zastępuje prób technologicznych. W bardziej wymagających zastosowaniach znaczenie mają również warunki użytkowania produktu, rodzaj powierzchni czy oczekiwana trwałość efektu.
Profesjonalny dobór koloru tworzywa nie jest więc wyłącznie decyzją estetyczną. To połączenie projektu, wiedzy materiałowej, właściwie opracowanej receptury oraz kontroli procesu. Dopiero wtedy kolor zaplanowany na etapie projektu można skutecznie przełożyć na gotowy wyrób i zachować jego spójność również podczas produkcji seryjnej.